Оборудование для контрольного взвешивания и отбраковки — точность и надёжность на производстве
2026-10-03
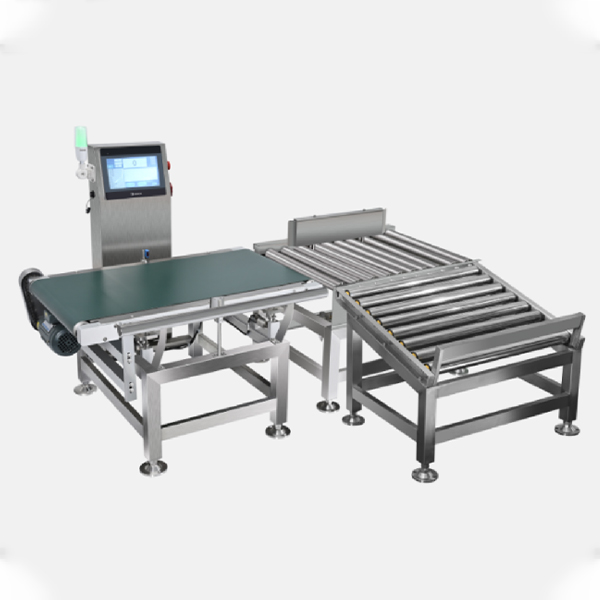
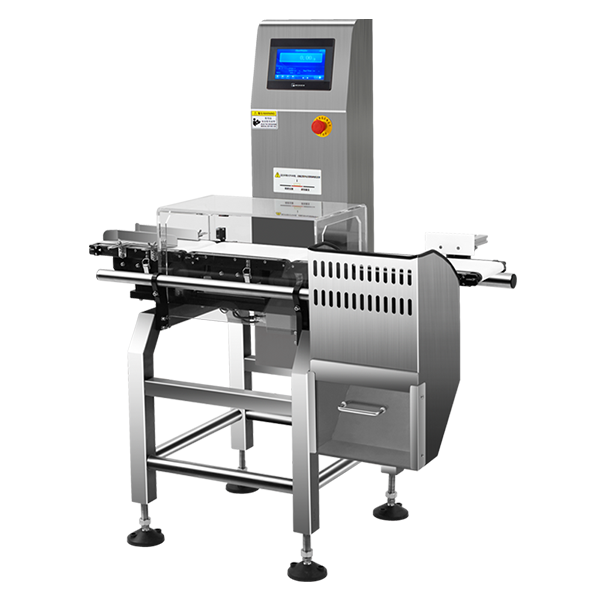
На современном производстве контрольное взвешивание — не просто этап QC. Это барьер между выпуском продукции и её отказом, между доверием потребителя и рекламацией. Ошибка в 2 грамма может обнулить партию лекарств, нарушить сертификацию пищевого продукта или вызвать сбой в логистической цепочке. Именно поэтому оборудование для контрольного взвешивания и отбраковки перестало быть «дополнительным» решением — оно стало критически важным элементом технологического потока.
Почему стандартные весы здесь не работают
Мы неоднократно сталкивались с ситуацией: клиент устанавливает промышленные платформенные весы на конвейер, ожидая автоматическую отбраковку. Через неделю — 17% ложных срабатываний, 3% пропущенных дефектов, остановка линии каждые 90 минут. Причина — отсутствие трёх ключевых компонентов: динамической компенсации вибрации, алгоритмов фильтрации импульсных помех и адаптивного порога отбраковки. Оборудование для контрольного взвешивания и отбраковки должно «видеть» массу в движении, а не фиксировать статическое значение. Мы проверяли это на тестовых линиях при скорости подачи до 120 изделий/мин: только чеквейеры с цифровой обработкой сигнала в реальном времени (DSP-модуль) сохраняли точность ±0,3 г при нагрузке до 5 кг.
Что действительно влияет на надёжность — и как это измерить
Технические характеристики в каталоге часто скрывают реальные ограничения. Например, заявленная «точность ±0,1 г» действительна только при идеальных условиях: температуре +23°C ±1°, отсутствии сквозняков, стабильном питании и нулевой вибрации. На практике мы рекомендуем ориентироваться на три проверенных параметра:
Именно эти значения мы контролируем на каждом этапе: при проектировании — через моделирование нагрузок в SolidWorks Simulation, при сборке — с помощью калибровочных эталонов класса M1, при тестировании — в климатической камере с имитацией производственной вибрации.
Как избежать главной ошибки при внедрении
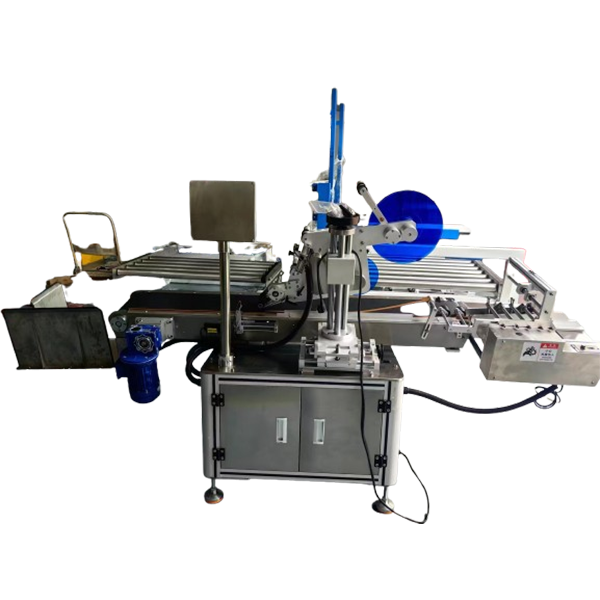
Некоторые заказчики считают: «Купим чеквейер — и сразу начнём отбраковывать». Но оборудование для контрольного взвешивания и отбраковки работает только как часть системы. Мы наблюдали, как даже самый точный чеквейер давал 22% ошибок из-за неправильного расположения на линии: перед ним стоял заклейщик коробов, вызывающий вибрацию и изменение центра тяжести упаковки. Решение было простым — добавили демпфирующую секцию длиной 1,2 м и синхронизировали сигналы ПЛК. Отказы упали до 0,4%. Важно: интеграция начинается не с выбора весов, а с анализа всего участка — от входного транспорта до выходного отсева.
Где гарантируется соответствие — и почему это не маркетинг
Сертификат ISO 9001 — не бумажка, а ежедневная практика. У нас нет «отдельного» отдела контроля качества. Каждый инженер-конструктор одновременно отвечает за исполнение требований стандарта в своей части проекта. Каждый сборщик проходит ежемесячную аттестацию на точность монтажа датчиков нагрузки. Каждое устройство проходит 72 часа непрерывного стресс-тестирования: 5000 циклов взвешивания, 200 циклов смены режимов, проверка при питании от 180 до 264 В. Только после этого его допускают к отгрузке. Такая система позволила снизить количество полевых рекламаций по весовым системам до 0,17% за 2023 год — ниже среднего по отрасли в 3,2 раза.
Оборудование для контрольного взвешивания и отбраковки — это не инструмент измерения. Это элемент производственной культуры, где каждый грамм имеет значение, а каждая ошибка — повод для глубокого анализа. Точность здесь не достигается установкой «лучшего» оборудования. Она рождается из понимания процесса, строгого контроля на каждом этапе создания решения и готовности адаптировать технику под реальные условия цеха — а не подстрекать цех под технику. Будущее за теми, кто видит в весах не просто цифры, а данные для принятия решений — в реальном времени, без задержек и компромиссов.