
Фасовочное оборудование для сыпучих материалов — надёжная упаковка и точный расчёт
2026-09-19
Фасовочное оборудование для сыпучих материалов — это не просто машина на линии. Это точка, где совпадают масса, объём, время и доверие. Мы видели, как недостаточная повторяемость дозирования приводит к браку в 7% партии муки. Как перегрузка шнека вызывает остановку линии каждые 42 минуты. Как «универсальный» дозатор даёт погрешность ±8 г при заявленных ±2 г — и никто не замечает, пока не начнётся жалоба от ритейлера. Именно поэтому выбор фасовочного оборудования для сыпучих материалов требует не каталога, а инженерного диалога.
Точность — не параметр, а условие работы
Сыпучие материалы — от соли до гранулированного удобрения — ведут себя по-разному: текут, слёживаются, электризуются, пылят. Универсального решения нет. Дозирование по объёму работает только для идеально однородных фракций с постоянной насыпной плотностью. На практике мы чаще используем весовые методы: тензометрические ячейки с компенсацией вибрации и температурного дрейфа, цифровая фильтрация сигнала в реальном времени. В наших тестах на заводе в Фэнсяне (Шанхай) весовой модуль с обратной связью по PID-регулированию показал стабильность ±0,3 г при скорости 60 циклов/мин для порошка с влажностью 12%. Ключевое — не сама погрешность, а её предсказуемость. Если отклонение всегда в одну сторону — его можно компенсировать программно. Если оно скачет — значит, не учтён режим подачи или нестабильна механика загрузочного шлюза.
Надёжность рождается в цехе, а не в документации
Мы проектируем фасовочное оборудование для сыпучих материалов так, чтобы оно выдерживало не только график, но и условия эксплуатации: пыль, перепады влажности, частые мойки. Для этого у нас три собственных цеха: обработка листового металла (3000 м²), механосборка (1000 м²), электромонтаж (1000 м²). Нет внешних поставщиков корпусов — только собственная гибка, сварка, покраска по стандарту ISO 12944. Нет закупки ПЛК «под бренд» — только сертифицированные контроллеры с открытым доступом к логике и возможностью апгрейда через Ethernet/IP. Каждая машина проходит 7 этапов проверки: от расчёта крутящего момента на валу шнека до 8-часового стресс-теста под нагрузкой. И только после этого — финальный запуск с клиентом, с записью всех параметров в протоколе.
Интеграция — когда оборудование перестаёт быть «отдельным»
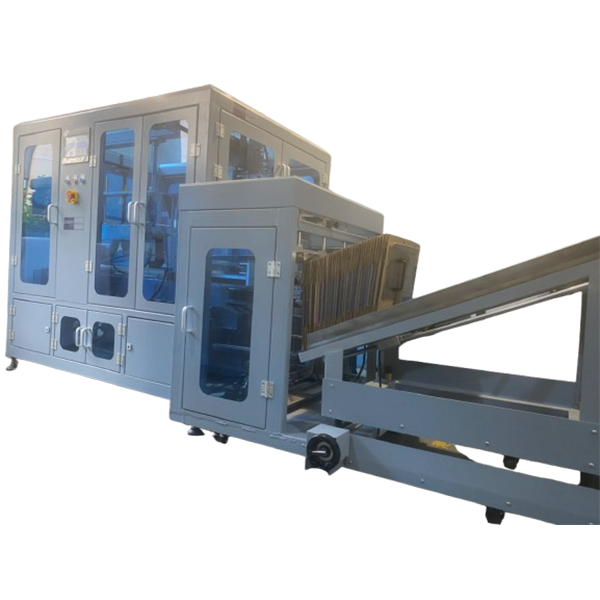
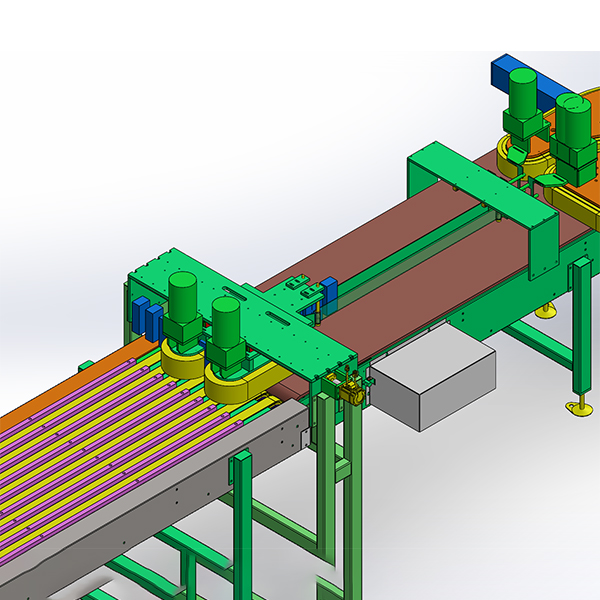
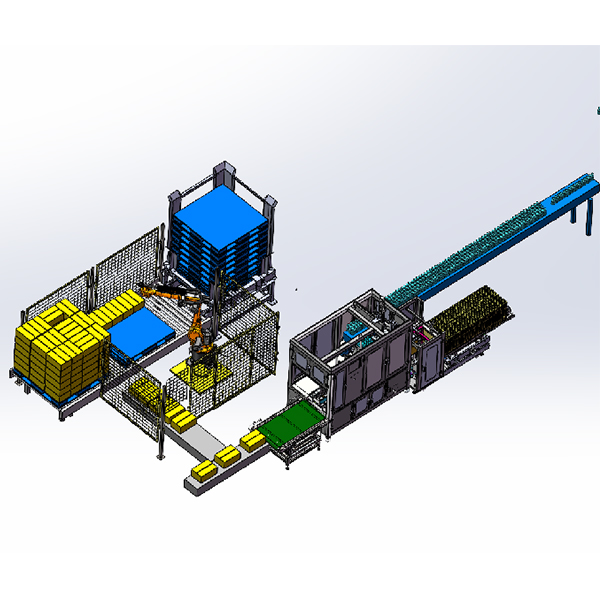
Фасовочная машина редко работает в одиночку. Чаще она — звено в цепи: от бункера с материалом до этикетировщика и укладчика на поддон. Поэтому наш подход — системный. Мы поставляем не «дозатор», а готовый модуль с обратным каналом подачи, встроенным чеквейером (автоматической весовой сортировочной машиной), интерфейсом для MES и возможностью синхронизации с линией розлива. Например, модель PKW-FS-1200 подключается напрямую к PLC-шкафу управления питания — без переходников, без потери данных. В одном из проектов в Казахстане это позволило сократить время наладки линии с 14 до 3,5 дней. Не потому что машина «умная», а потому что она спроектирована как часть системы — с единым стилем кабельных трасс, общим алгоритмом аварийного останова и унифицированным интерфейсом HMI.
Партнёрство начинается до первого заказа
Некоторые считают, что выбор фасовочного оборудования для сыпучих материалов — это вопрос цены и сроков. Мы знаем: это вопрос ответственности. Ответственности за то, что будет работать через год. За то, что не потребует трёх инженеров для настройки. За то, что при изменении фракции не придётся менять весь модуль. Поэтому у нас нет «шаблонных предложений». Есть анализ образца материала в нашей лаборатории, расчёт оптимального типа дозатора (шнековый, вибрационный, весовой с питателем), моделирование потока в бункере, подбор материалов контакта (нержавейка AISI 316L или керамика), согласование протоколов связи. И — важнейшее — обучение операторов не на демо-модели, а на реальной машине, с их технологическими картами и нормативами. Потому что надёжная упаковка начинается не с кнопки «пуск», а с понимания, почему именно этот параметр — критичен.
ООО «Шанхайское Интеллектуальное Оборудование Пайкенвэй» создаёт фасовочное оборудование для сыпучих материалов, которое не требует оправданий. Только результат. Точный. Повторяемый. Готовый к работе — сегодня и через пять лет.